
Warum der richtige Seitenschliff bei Sägeblättern oft den Unterschied zwischen sauberem Schnitt und Nacharbeit macht
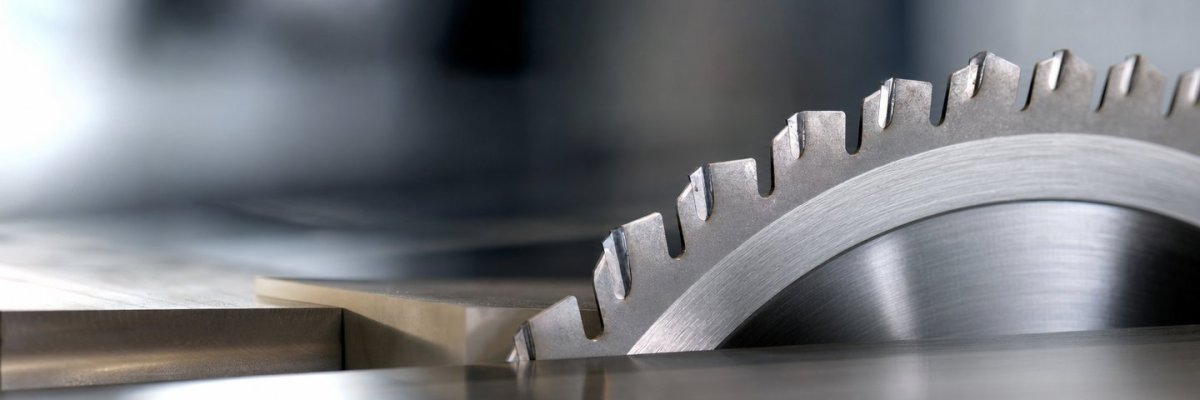
Schon vorweg das Wichtigste: Wenn Schnitte rau werden, das Blatt im Material bremst oder Kanten mehr Nacharbeit brauchen als geplant, lohnt sich der Blick auf den Seitenschliff. Er bestimmt mit, wie viel Freischnitt ein Sägeblatt tatsächlich hat, wie gut es im Schnittkanal läuft und wie stark Zahnflanken an der Werkstückwand reiben. Genau das wird im Alltag leicht übersehen. Wer den Seitenschliff passend zu Werkstoff, Anwendung und gewünschter Schnittqualität wählt, schafft oft ruhigeres Laufverhalten, weniger Wärme und ein sichtbar saubereres Ergebnis.
Inhalt
- Was mit Seitenschliff überhaupt gemeint ist
- Warum kleine Abweichungen große Wirkung haben
- Sauberer Schnitt oder unnötige Reibung? Genau hier trennt sich’s
- Welche Symptome auf Probleme beim Seitenschliff hindeuten
- Werkstoff, Anwendung, Oberfläche: Es muss zusammenpassen
- Warum Präzision in der Werkzeugherstellung hier so entscheidend ist
- Wartung, Nachschliff und Prozessbeobachtung nicht vergessen
- Wie MTW-Zerspanungstechnik HEDTMANN GmbH das Thema einordnet
- Jetzt den Schnittprozess gezielt prüfen
- Stark in Fertigung und Werkzeugfragen
- Einzugsgebiet & Service-Bereich
Was mit Seitenschliff überhaupt gemeint ist
Der Seitenschliff beschreibt vereinfacht gesagt die Bearbeitung der seitlichen Zahnflächen eines Sägeblatts. Diese Flächen haben direkten Einfluss darauf, wie breit der Schnittkanal ausfällt und wie frei das Blatt im Werkstück läuft. Klingt erst einmal nach einem Detail. Ist es aber nicht.
Denn genau an den Zahnseiten entscheidet sich, ob das Blatt genug Platz hat, um sauber durch das Material zu arbeiten, oder ob unnötige Reibung entsteht. Zu wenig Freiraum kann das Blatt bremsen. Zu viel Freischnitt kann wiederum zu einem unnötig breiten Schnittkanal führen. Und damit steigen Materialverlust, Kraftbedarf und unter Umständen auch die Tendenz zu unruhigem Lauf.
Gerade bei Kreissägeblättern und Maschinensägeblättern spielt dieser Punkt eine wichtige Rolle, wenn Schnittgüte und Wiederholgenauigkeit im Fokus stehen.
Warum kleine Abweichungen große Wirkung haben
Beim Seitenschliff reden Fachleute oft über Maße, die auf den ersten Blick winzig wirken. Im Prozess machen sie trotzdem einen spürbaren Unterschied. Das ist ein bisschen wie bei einem präzise geführten Werkzeug in der Zerspanungstechnik: Schon kleine Geometrieabweichungen können das Verhalten unter Last deutlich verändern.
Ist der Seitenschliff ungleichmäßig, läuft das Blatt nicht mehr sauber symmetrisch im Schnitt. Dann kann es passieren, dass eine Blattseite stärker anliegt als die andere. Die Folgen zeigen sich meist schnell:
- höhere Reibung an den Schnittwänden
- steigende Wärmeentwicklung
- rauere Oberflächen
- seitliche Belastung der Zähne
- schlechtere Maßhaltigkeit
- unnötige Nacharbeit
Genau deshalb lohnt es sich, nicht nur auf das offensichtliche Zahnprofil zu schauen, sondern auf die komplette Zahngeometrie inklusive seitlicher Bearbeitung.
Sauberer Schnitt oder unnötige Reibung? Genau hier trennt sich’s
In der Praxis wird oft gefragt: Warum wirkt ein Blatt trotz grundsätzlich passender Auslegung plötzlich schwerfällig? Warum sehen manche Schnitte matt, rau oder sogar leicht angeschmolzen aus? Und warum steigt die Geräuschentwicklung, obwohl Maschine und Parameter zunächst plausibel erscheinen?
Ein möglicher Grund liegt im Seitenschliff. Wenn die Zahnseiten nicht sauber ausgeführt sind oder nicht zur Anwendung passen, steigt die Reibung an genau der Stelle, an der das Blatt sich eigentlich freischneiden soll. Das kostet Energie, erhöht die thermische Belastung und verschlechtert das Schnittbild.
Besonders kritisch wird das bei anspruchsvolleren Werkstoffen oder dann, wenn hohe Oberflächengüte gefordert ist. In solchen Fällen ist ein sauber abgestimmter Seitenschliff kein Luxus, sondern Teil eines stabilen Fertigungsprozesses.
Welche Symptome auf Probleme beim Seitenschliff hindeuten
Nicht jede Auffälligkeit lässt sich sofort eindeutig dem Seitenschliff zuordnen. Aber es gibt Signale, bei denen sich eine Prüfung lohnt. Dazu gehören unter anderem:
- auffällig hohe Schnittkräfte
- verbrannte oder verfärbte Schnittflächen
- raue Flanken am Werkstück
- einseitige Verschleißbilder am Blatt
- ungewöhnliche Laufgeräusche
- stärkere Gratbildung als erwartet
- Maßabweichungen trotz sonst stabiler Maschine
Wichtig ist dabei: Diese Symptome können auch andere Ursachen haben. Genau deshalb sollte die Beurteilung immer das Zusammenspiel aus Werkzeug, Werkstoff, Maschine und Anwendung einbeziehen. Pauschale Schnellschüsse helfen selten weiter.
Werkstoff, Anwendung, Oberfläche: Es muss zusammenpassen
Der richtige Seitenschliff ist kein Standardwert, der immer gleich gut funktioniert. Entscheidend ist, was gesägt wird, welche Oberfläche gefordert ist und wie das Werkzeug im Prozess belastet wird.
Ein Sägeblatt für einfache Trennaufgaben wird anders ausgelegt als ein Blatt für präzise, saubere Schnitte mit enger Toleranz. Auch Unterschiede in Härte, Zähigkeit oder Neigung zum Schmieren beeinflussen, wie viel seitlicher Freiraum sinnvoll ist. Genau hier zeigt sich, wie eng Werkzeugherstellung und praktische Metallverarbeitung miteinander verbunden sind.
Wer nur auf einen einzelnen Kennwert schaut, vergibt Potenzial. Erst wenn Seitenschliff, Zahnform, Blattkörper und Anwendung zusammenpassen, entsteht ein wirklich rundes Ergebnis.
Warum Präzision in der Werkzeugherstellung hier so entscheidend ist
Seitenschliff ist kein Thema für grobe Näherung. Die Bearbeitung muss reproduzierbar, gleichmäßig und zur späteren Anwendung passend ausgeführt sein. Schon deshalb gehört das Thema in erfahrene Hände.
In der Werkzeugherstellung geht es dabei nicht nur um Geometrie auf dem Papier, sondern um belastbare Umsetzbarkeit in der Praxis. Wie verhält sich das Blatt unter realem Vorschub? Wie entwickelt sich Wärme? Wie sieht das Verschleißbild nach längerer Laufzeit aus? Das sind keine Nebensätze, sondern die Fragen, die im Alltag zählen.
Wer Sägewerkzeuge professionell einsetzt, merkt schnell: Präzise geschliffene Werkzeuge laufen oft nicht nur besser, sie verhalten sich auch berechenbarer. Und genau diese Berechenbarkeit spart Zeit, Ausschuss und Nerven.
Wartung, Nachschliff und Prozessbeobachtung nicht vergessen
Selbst ein gut ausgelegter Seitenschliff bleibt nur dann wirksam, wenn das Werkzeug insgesamt in ordentlichem Zustand ist. Abnutzung, Beschädigungen oder unsauber ausgeführte Nachschliffe können die ursprünglich gedachte Geometrie verändern. Dann stimmt die Theorie zwar noch, aber die Praxis kippt langsam weg.
Deshalb lohnt sich eine regelmäßige Prüfung von:
- Zahnzustand
- Gleichmäßigkeit der Schneiden
- Verschleißbild an den Zahnseiten
- Schnittoberfläche der Werkstücke
- Geräusch- und Laufverhalten im Betrieb
Gerade in Zeiten mit hoher Auslastung zum Jahresende wird so etwas gern nach hinten geschoben. Verständlich, aber riskant. Denn genau dann fallen unnötige Stillstände oder zusätzliche Nacharbeit besonders ins Gewicht.
Wie MTW-Zerspanungstechnik HEDTMANN GmbH das Thema einordnet
Bei MTW-Zerspanungstechnik HEDTMANN GmbH gehört der präzise Blick auf Werkzeuggeometrien zum fachlichen Kern. In der täglichen Arbeit rund um Werkzeugherstellung und Metallverarbeitung zeigt sich immer wieder: Viele Qualitätsprobleme entstehen nicht durch einen einzigen großen Fehler, sondern durch kleine geometrische Abweichungen mit großer Wirkung.
Der Seitenschliff ist dafür ein gutes Beispiel. Er wirkt unscheinbar, entscheidet aber oft mit über Schnittgüte, Prozessruhe und Wirtschaftlichkeit. Wer Sägeblätter oder verwandte Werkzeuge professionell einsetzt, profitiert deshalb von einer fundierten technischen Bewertung statt von bloßen Vermutungen.
Jetzt den Schnittprozess gezielt prüfen
Wenn Sie den Eindruck haben, dass ein Sägeblatt mehr Reibung erzeugt als nötig, Schnitte unnötig nachbearbeitet werden müssen oder die Schnittqualität nicht konstant bleibt, lohnt sich ein genauer Blick auf die Geometrie. Oft steckt das Verbesserungspotenzial nicht in einer kompletten Prozessumstellung, sondern in einem Detail, das endlich passend ausgelegt werden sollte.
Nehmen Sie Kontakt zur MTW-Zerspanungstechnik HEDTMANN GmbH auf, wenn Sie Fragen zu Sägeblättern, Werkzeuggeometrien oder zur Einordnung Ihrer Anwendung haben.
MTW-Zerspanungstechnik HEDTMANN GmbH
Hembecker Talstraße 63
58256 Ennepetal
Telefon: +49 2333 974904
Website: https://mtw-zerspanungstechnik.de
Stark in Fertigung und Werkzeugfragen
Zerspanungstechnik, Werkzeugherstellung, Sägeblätter, Bandsägeblätter, Maschinensägeblätter, Kreissägeblätter, Metallverarbeitung
Einzugsgebiet & Service-Bereich
Ennepetal
FAQ
Was ist der Seitenschliff bei Sägeblättern?
Der Seitenschliff bezeichnet die Bearbeitung der seitlichen Zahnflächen eines Sägeblatts. Er beeinflusst Freischnitt, Schnittkanal, Reibung und damit direkt die Schnittqualität bei Kreissägeblättern, Maschinensägeblättern und anderen Sägewerkzeugen.
Warum ist der richtige Seitenschliff für einen sauberen Schnitt so wichtig?
Der richtige Seitenschliff sorgt dafür, dass das Sägeblatt frei im Material läuft und die Zahnflanken weniger an den Schnittwänden reiben. Das reduziert Wärme, verbessert die Schnittgüte und verringert Nacharbeit an rauen oder gratigen Kanten.
Welche Probleme entstehen durch einen falschen oder ungleichmäßigen Seitenschliff?
Ein falscher oder ungleichmäßiger Seitenschliff kann höhere Reibung, stärkere Wärmeentwicklung, raue Schnittflächen, Maßabweichungen, einseitigen Verschleiß und unruhiges Laufverhalten verursachen. Dadurch steigen Kraftbedarf, Materialbelastung und Nacharbeitsaufwand.
Woran erkennt man Probleme mit dem Seitenschliff eines Sägeblatts?
Typische Anzeichen sind hohe Schnittkräfte, verbrannte oder verfärbte Schnittflächen, raue Werkstückflanken, stärkere Gratbildung, ungewöhnliche Laufgeräusche und Maßabweichungen. Solche Symptome deuten darauf hin, dass der Seitenschliff des Sägeblatts geprüft werden sollte.
Wie hängt der Seitenschliff mit Werkstoff und Anwendung zusammen?
Der optimale Seitenschliff ist immer von Werkstoff, Anwendung und gewünschter Oberfläche abhängig. Härte, Zähigkeit, Schmierneigung und Toleranzanforderungen bestimmen, wie viel seitlicher Freiraum sinnvoll ist, damit Sägeblatt, Zahnform und Prozess zusammenpassen.
Warum sind Präzision und Nachschliff beim Seitenschliff entscheidend?
Schon kleinste Geometrieabweichungen am Seitenschliff können das Laufverhalten und die Schnittqualität stark verändern. Präzise Werkzeugherstellung, kontrollierter Nachschliff und regelmäßige Prüfung von Zahnzustand und Verschleiß sichern reproduzierbare Ergebnisse in der Metallverarbeitung.